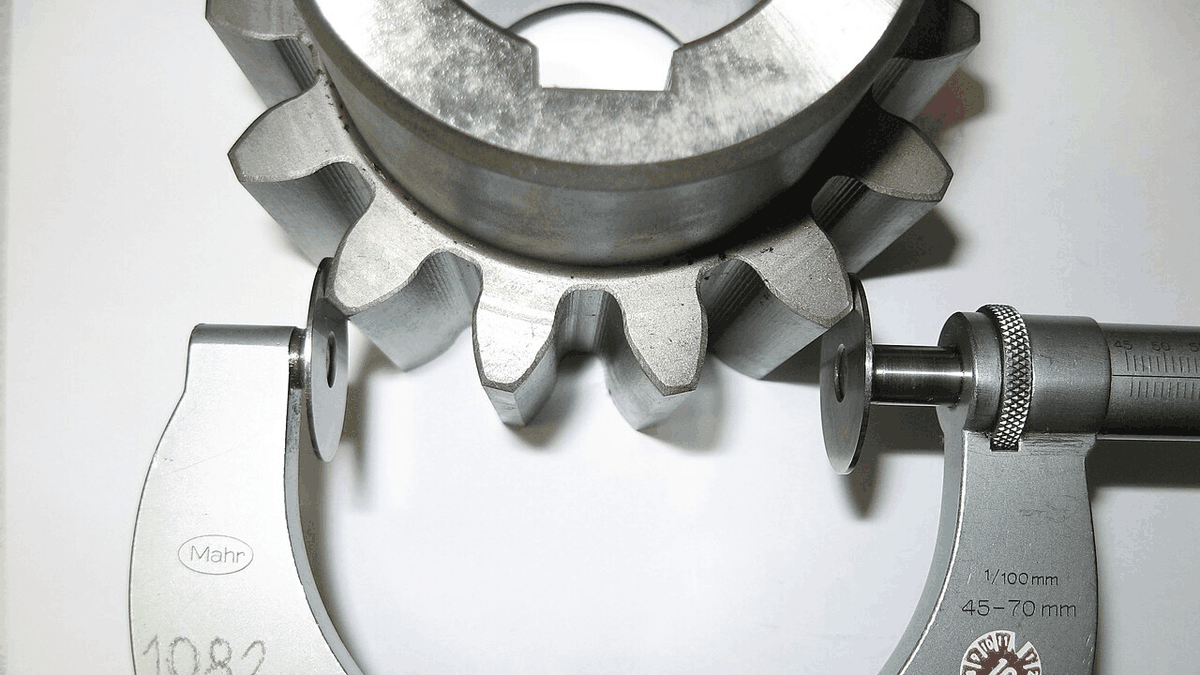
齿轮精度 5 级验收怎么判:GB/T 10095.1 的三项实测口径
把齿距累积总偏差、齿廓总偏差、螺旋线总偏差三项分开测,才知道 5 级精度能不能落在自己机床上。
写下车间里真实遇到的事:渗油、异响、背隙超差、对中超限。每篇都能对应到一个可复现的判断。
把齿距累积总偏差、齿廓总偏差、螺旋线总偏差三项分开测,才知道 5 级精度能不能落在自己机床上。
齿轮热处理后的椭圆与锥度决定了磨齿余量,余量留 0.25mm 还是 0.4mm,直接关系齿根强度。
砂轮修整间隔从 72 小时压到 48 小时,齿形误差从 0.012mm 降到 0.007mm,代价是砂轮消耗增加三成。
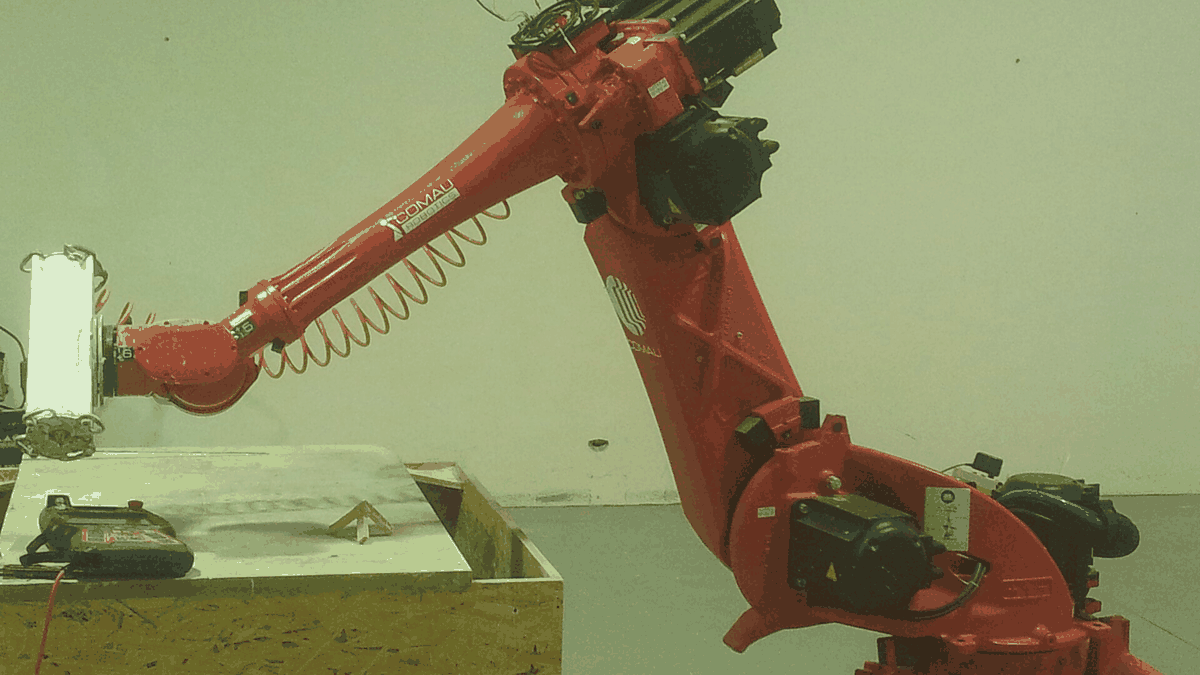
节拍要求把背隙压到 3 弧分以内,惯量比却卡在 6 以上,选型时只能放大一号还是调增益。
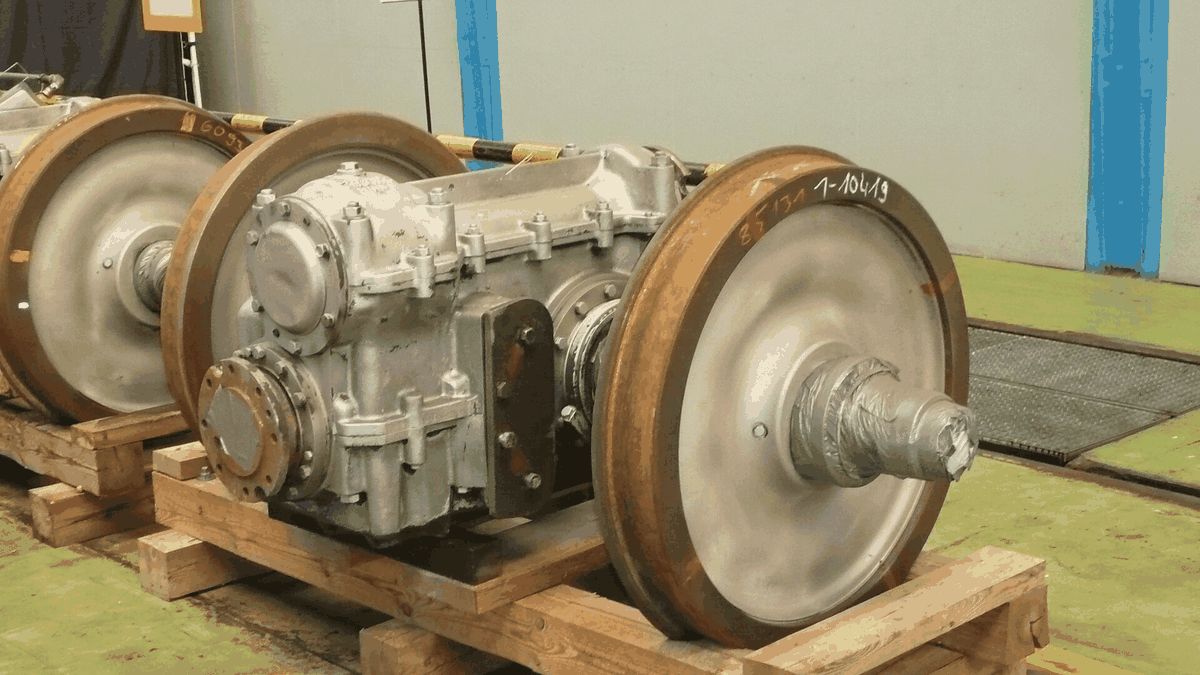
油品检测的铁谱数据与滤芯压差,决定换油能不能延后半年,盲目延长会加速轴承点蚀。
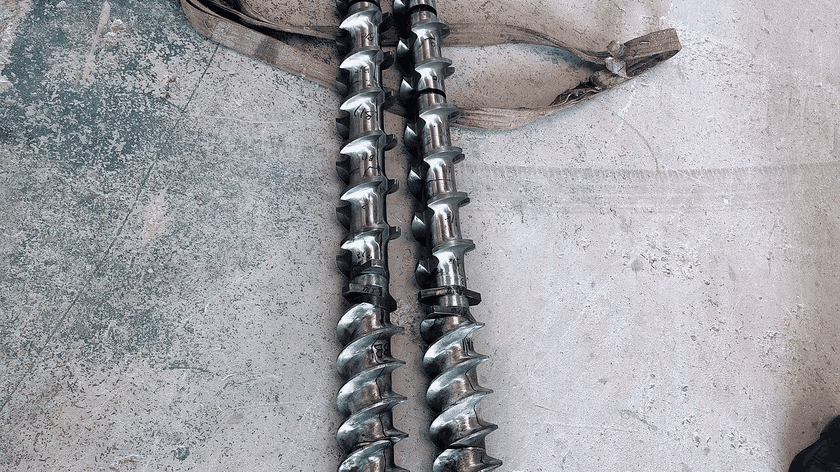
螺杆推力不是均载,启动瞬间的峰值可达额定的 1.8 倍,推力轴承选型要按峰值而不是平均值。

速比 30 以上才谈得上可靠自锁,速比 10 的机型在斜面上会缓慢溜车,靠加制动器解决。

渗油八成出在剖分面平面度,研配到每平方厘米 3 个接触点,再加两道回油槽就能解决。