硬齿面、行星、蜗轮蜗杆:三类减速机在东莞大朗按图纸做出来
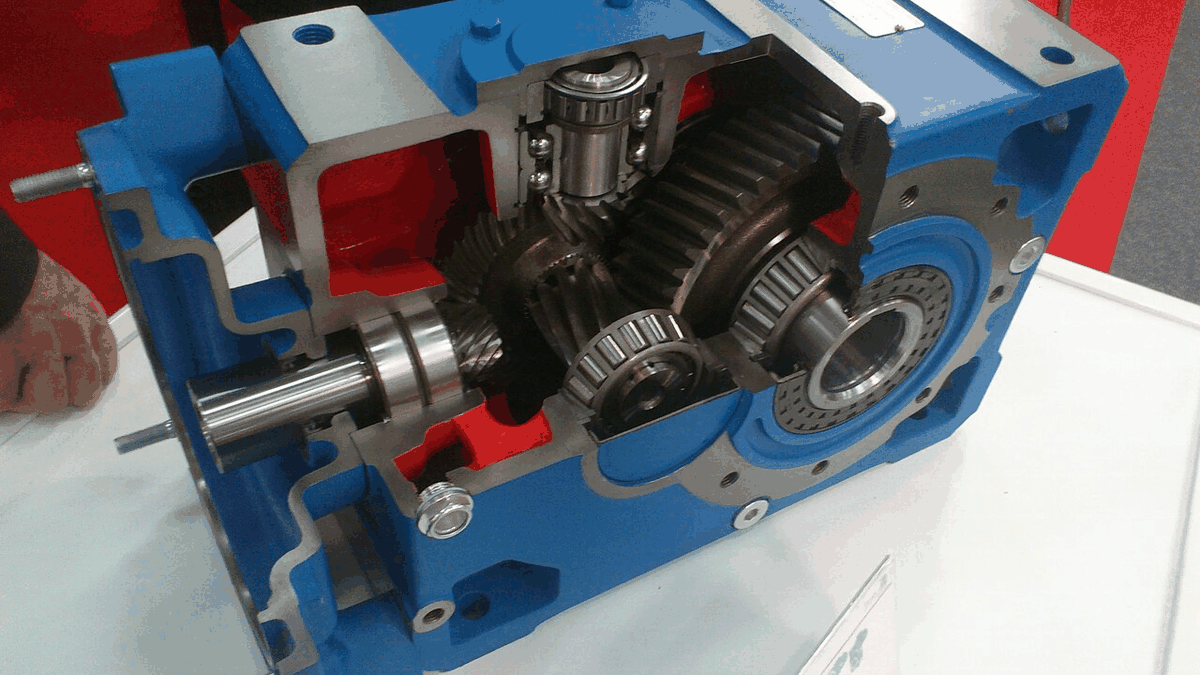
减速机的差别往往藏在热处理和研配这两道工序里。志晨传动把铸造、齿面加工、装配与加载试验放在同一个车间,箱体不外协转运,基准误差少一道。
- 中心距 160-560mm
- 输出扭矩至 42500N·m
- 磨齿 5 级
- 非标改制 15-20 天
160-560mm硬齿面减速机中心距范围
6-42500N·m全系列输出扭矩覆盖
5 级磨齿精度(GB/T 10095.1)
7 个工作日标准速比机型发货
上面四个数字对应的是可核查的口径:中心距指箱体两轴线距离,扭矩指连续工况下的许用值,精度按 GB/T 10095.1 单项判定,交期从图纸确认日算起。
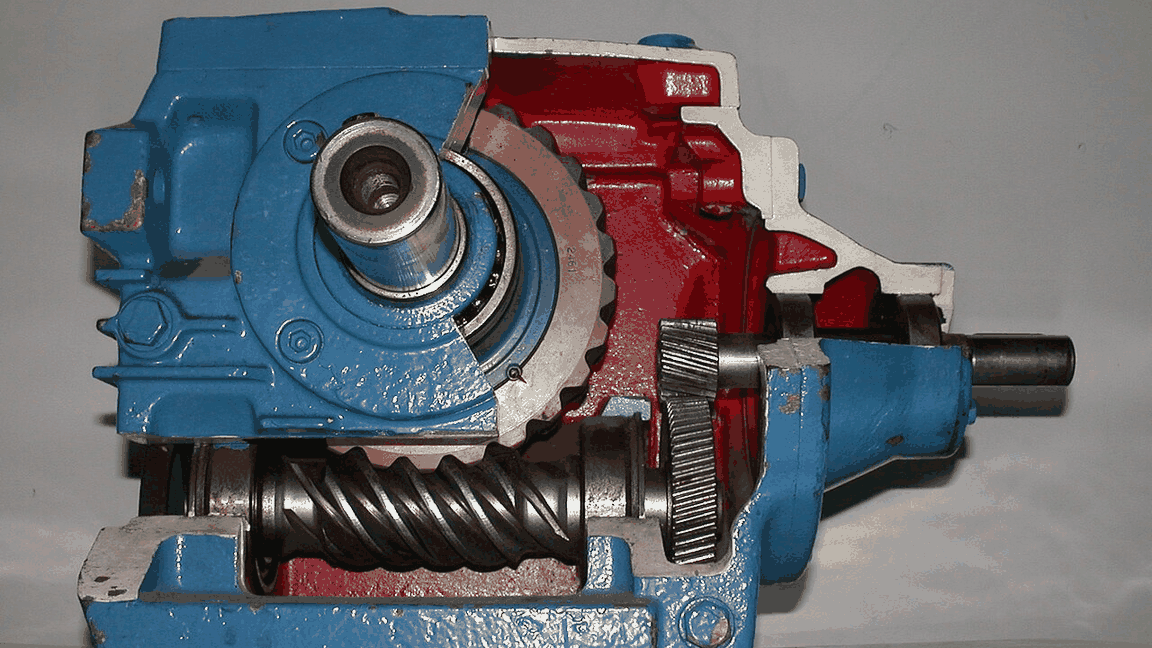
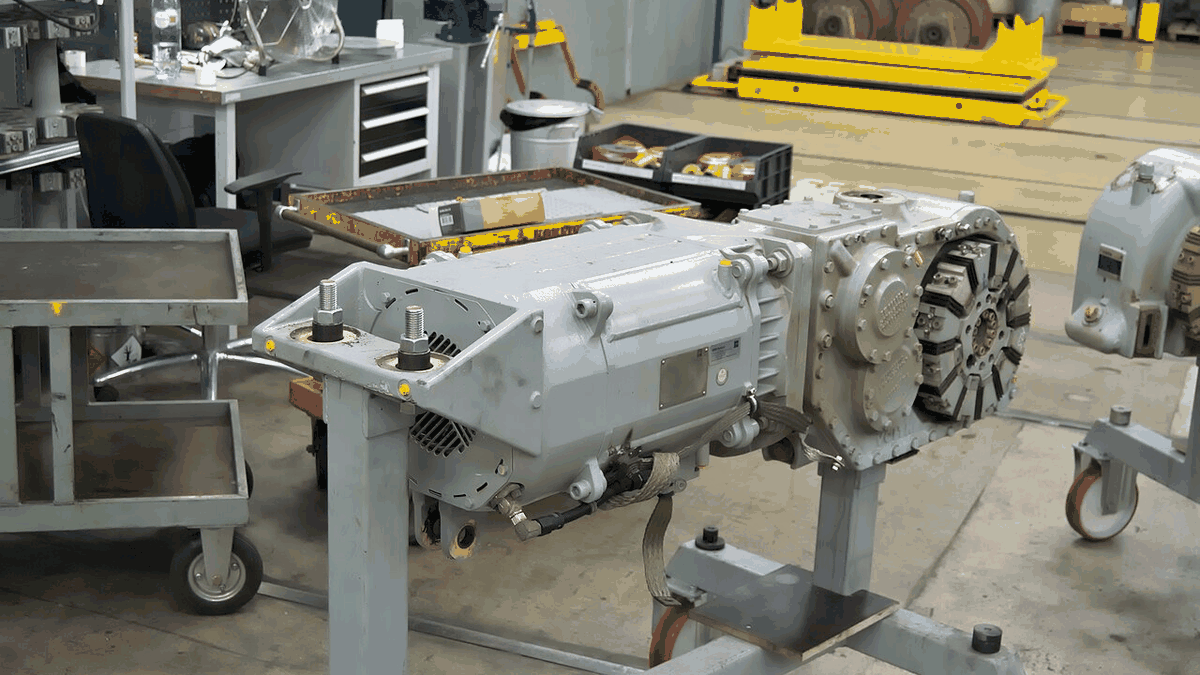
选型对照表:先看速比落在哪一段
SELECTION MATRIX这张表把六个系列的速比区间摊开,避免“同扭矩就随便挑一台”的选法。速比落在区间边缘时,往中间靠一档,效率和散热余量都会好看一些。
| 系列 | 结构 | 速比范围 | 输出扭矩 | 典型工况 | 交期 |
|---|---|---|---|---|---|
| ZLY / ZLYJ | 单级圆柱硬齿面 | 3.5-28 | 800-5800N·m | 挤出机、辊压机、卷扬 | 7-18 个工作日 |
| ZSY | 三级圆柱硬齿面 | 22.4-100 | 至 42500N·m | 带式输送、斗提、矿山破碎 | 18-25 个工作日 |
| DCY | 圆锥圆柱(90°换向) | 16-90 | 24000N·m | 侧向布置的输送、搅拌、启闭机 | 20-25 个工作日 |
| PLF / PLS / PAB | 行星(直交/直角/重载) | 3-100 | 14-620N·m | 数控转台、机械手、包装定位 | 5-18 个工作日 |
| NMRV / WPA / RV | 蜗轮蜗杆(铝壳/铸铁/双级) | 7.5-3000 | 6-680N·m | 升降、翻转、微量进给 | 5-20 个工作日 |
| GKA / YVF | 减速电机与变频电机 | 5-45 | 0.37-30kW | 输送线、搅拌、张力控制 | 5-15 个工作日 |
六类工况的匹配清单
APPLICATION清单按现场最常问的六个问题写,每条都给出一个可执行的判断,不停留在“广泛应用”这种说法上。
01
挤出与造粒
螺杆轴向推力 18-32kN,启动第 3 秒出现峰值,推力座按峰值选轴承,不按平均值。
02
带式输送
满载启动扭矩取额定 1.8 倍,日运行超 16 小时把油品从 N220 换到 N320。
03
起重与升降
速比 30 以上才谈得上可靠自锁,速比 10-20 在振动环境下会溜车,需加制动器。
04
包装与分切
背隙 5 弧分以内才能稳定停位,惯量比超过 5 时放大一号减速机比调增益更稳。
05
搅拌与混合
桨叶直径翻倍,轴向推力约增 4 倍,换向机型要单独加推力座。
06
港口与矿山
粉尘与连续运转工况,箱体选铸铁、呼吸帽加滤芯,换油周期缩到 2000 小时。
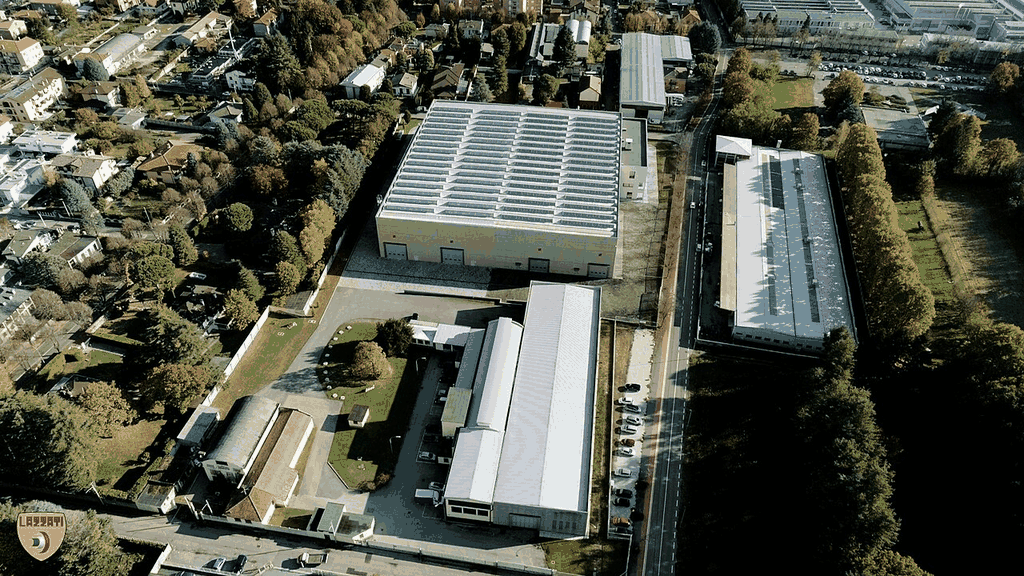
3600 平方米车间里做的六件事
车间分成铸造后处理、齿面加工、箱体加工、装配、试验、备件六个区。三台成形磨齿机负责 5 级精度的齿面,一台三坐标负责箱体轴承位,加工设备共 42 台。空载跑合台位 6 个,每台减速机跑 2 小时,油温、噪声、振动三项记录进档案。
箱体轴承位在一次装夹中镗出,中间不换工装;剖分面合箱前用平板研配,0.03mm 塞尺不入才算合格。这两道工序决定了渗油与噪声,返修数据里八成的渗漏都出在这里。
检测间恒温 20±1℃,工件进检前放置 4 小时。铸铁件在 20℃ 与 28℃ 下测同一箱体,同轴度读数差 0.008mm,不控温的检测数据没有可比性。
查看工厂与检测流程从图纸到出厂:六道节点
LEAD TIME标准速比机型 7 个工作日发货,非标改制 15-20 个工作日。下面六个节点对应的是非标件的时间分布,客户可按节点安排吊装与停机窗口。
01 图纸确认电机法兰、轴径、键宽、安装面距离四项确认,非标件同时定中心距与速比。
02 备料与铸造箱体在本厂铸造,每炉留试棒,抗拉强度低于 250MPa 整炉回炉。
03 粗加工与时效粗加工去余量 3-5mm,200℃、6 小时人工时效,48 小时天然时效打底。
04 齿面加工滚齿后渗碳淬火,硬度梯度合格才进磨齿,砂轮每 48 小时修整一次。
05 装配与研配剖分面红丹检查每平方厘米 3 点,锥齿轮副按调整值定位。
06 跑合与出厂空载跑合 2 小时,记录油温、噪声、振动,随箱交付检测曲线。
铸造与时效占掉一半时间,也是唯一不适合压缩的环节。跳过人工时效,装配后三到六个月轴承位会跑 0.03-0.06mm,噪声随之上升,这笔返修账比等 6 天贵得多。
42 台加工设备
6 个跑合台位
0.03mm剖分面塞尺上限
非标件请提供电机铭牌照片、法兰孔距与出轴尺寸,三张照片即可复尺。
工艺笔记与新闻
NOTES写现场遇到的问题,不写通稿。每篇都有具体的时间、地点与数据,便于对照自己的工况。
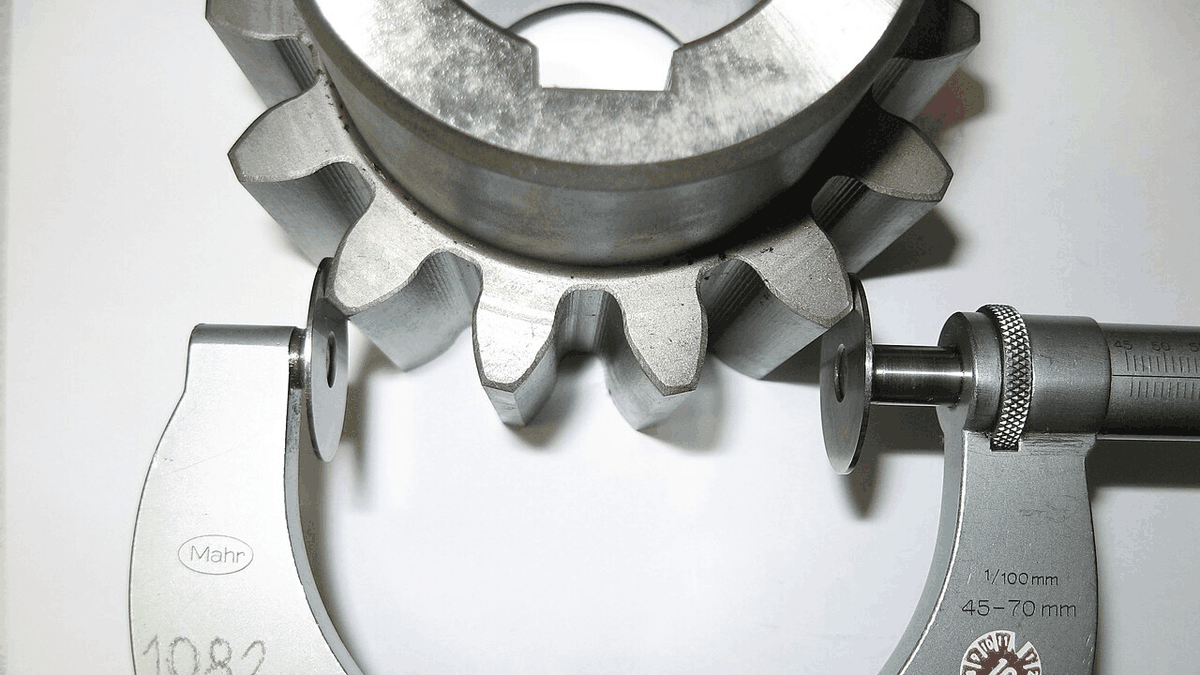
齿轮精度 5 级验收怎么判:GB/T 10095.1 的三项实测口径
把齿距累积总偏差、齿廓总偏差、螺旋线总偏差三项分开测,才知道 5 级精度能不能落在自己机床上。
渗碳淬火后变形 0.08mm:磨齿余量该留多少才不磨穿硬化层
齿轮热处理后的椭圆与锥度决定了磨齿余量,余量留 0.25mm 还是 0.4mm,直接关系齿根强度。
磨齿砂轮每 48 小时修整一次:一条产线的精度维持记录
砂轮修整间隔从 72 小时压到 48 小时,齿形误差从 0.012mm 降到 0.007mm,代价是砂轮消耗增加
桁架机械手节拍 8 秒:行星减速机背隙与惯量匹配的取舍
节拍要求把背隙压到 3 弧分以内,惯量比却卡在 6 以上,选型时只能放大一号还是调增益。
风电齿轮箱换油周期:从 12 个月拉到 18 个月的两个前提
油品检测的铁谱数据与滤芯压差,决定换油能不能延后半年,盲目延长会加速轴承点蚀。
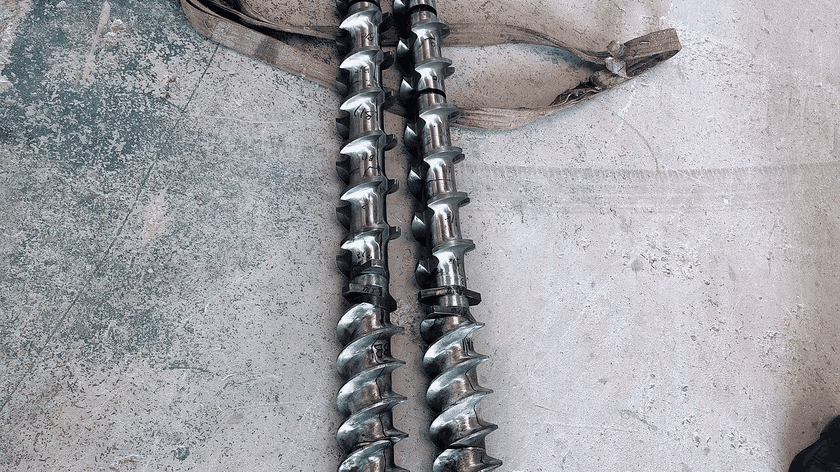
挤出机减速机推力座:32kN 轴向力背后的轴承配置
螺杆推力不是均载,启动瞬间的峰值可达额定的 1.8 倍,推力轴承选型要按峰值而不是平均值。
客户常问的五个问题
FAQ同扭矩的减速机,价格差在哪里?
差在齿面工艺与箱体基准。磨齿的齿形误差比剃齿小一个量级,磨齿机台时费高;箱体一次装夹镗两个轴承位要比两次装夹多花工时,但装配后渗油与噪声都低。报价单上把齿面工艺、箱体材质、轴承品牌三项写明,价格差异就能对上。
铭牌磨掉了,怎么确定型号?
量三个尺寸:箱体中心距、输出轴直径与键宽、输入法兰孔距。中心距对应系列(160-560mm 之间按 40mm 一档),出轴直径对应机座号。三项齐全,通常能在 1 个工作日内给出替代型号,不需要原厂图纸。
非标改制要多久,改哪些地方?
常改的是法兰孔位、输出轴键宽、安装面距离与油封位置,15-20 个工作日。中心距与速比也可以改,但要重开箱体模型,周期按 25 个工作日起算。改制前需要提供电机铭牌照片与安装空间的三向尺寸。
渗油是装配问题还是油封问题?
先看渗的位置。剖分面渗油多为合箱研配不到位,塞尺 0.03mm 能入就是装配问题;轴端渗油先查油封唇口是否被键槽划伤,再查呼吸帽是否堵塞导致箱内压力升高。两种情况处理方式完全不同,不要先换油封。
怎么判断是真故障还是选型偏小?
看温升与噪声的对应关系。油温超过 95℃ 且噪声随负载线性上升,多为选型偏小;温升正常但出现周期性冲击声,多为齿面点蚀或轴承间隙。前者换大一号,后者返修,误判会把新机也拖坏。
把电机铭牌和安装空间发过来,当天给匹配方案
电话 0769-8266 4517 邮箱 sales@dgzckj.cn 工作时间 周一至周六 08:30-18:00