车间、工序与检测:志晨传动的六道现场
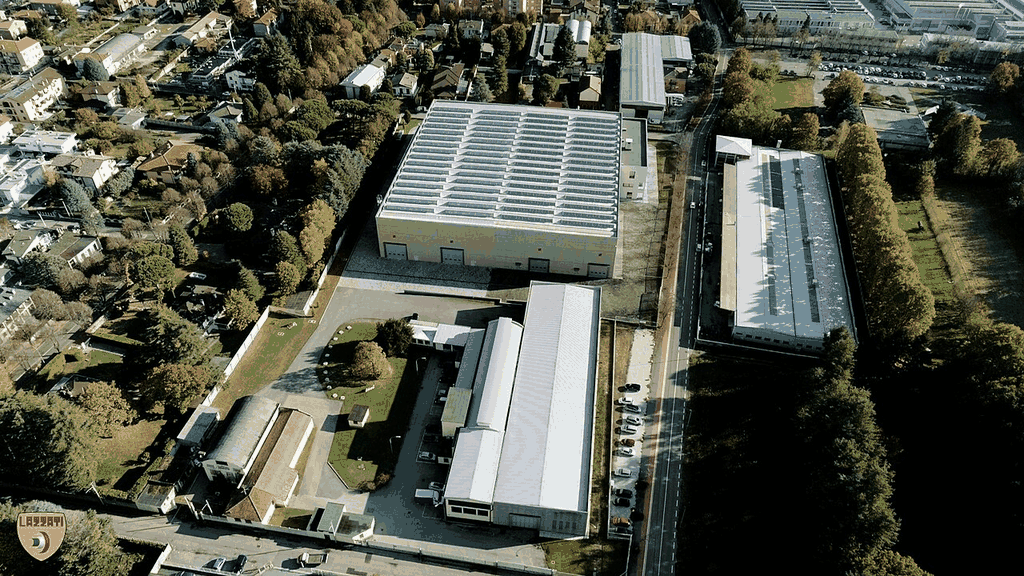
工厂在东莞大朗金朗中路,车间 3600 平方米,铸造后处理、齿面加工、箱体加工、装配、试验、备件六个区分开布置。下面按工序写清楚每一步的控制点,便于客户在验收时逐条对照。
箱体:一次装夹镗两个轴承位
箱体由本厂铸造,HT250 材质,每炉留一组试棒,抗拉强度低于 250MPa 的整炉回炉。铸造后天然时效 48 小时,粗加工去余量 3-5mm,再做 200℃、6 小时人工时效,之后才精加工。
两个轴承位在一次装夹中镗出,中间不换工装;三坐标以底面与一个侧面建基准,测 4 个截面共 16 点,同轴度按 0.02mm 控制。检测间恒温 20±1℃,工件进检前放置 4 小时。
齿面:渗碳、淬火、磨齿三段控制
20CrMnTi 锻件渗碳层深 1.2-1.8mm,齿面硬度 HRC58-62,心部 30-35。淬火后两次回火,残余奥氏体控制在 5% 以内,再进磨齿。磨齿前测硬度梯度,梯度不合格的齿圈不进工序,避免磨穿硬化层。
成形磨齿机的砂轮每 48 小时修整一次,线速度 80m/s、冷却油压力 2.5bar。修整间隔从 72 小时压到 48 小时之后,齿廓总偏差从 0.012mm 稳定在 0.007mm,返修率从 2.1% 降到 0.6%。
装配:剖分面 0.03mm 塞尺不入
合箱前用平板研配,红丹接触斑点每平方厘米不少于 3 点,局部间隙用 0.03mm 塞尺检查。锥齿轮副的轴向位置靠调整垫片定位,垫片按 0.05mm 一档配,装配时的调整值刻在箱盖内侧,返修按原值复位。
试验:每台空载跑合 2 小时
6 个跑合台位,每台减速机空载跑合 2 小时,记录油温、噪声、振动三项。噪声按 GB/T 6404.1 在距箱体 1m 处测四点取最大值;振动速度有效值合格线 2.8mm/s。测试间背景噪声控制在 45dB(A) 以下。
3600㎡车间面积
42 台加工设备
3 台成形磨齿机
6 个跑合台位
0.02mm轴承位同轴度
2 小时单台跑合时间